Ana Sayfa / Vinçlerimiz / Hidrolik Silindir İmalatı
Hidrolik Silindir İmalatı
Doğrusal hareket elemanını ölçüden önce yük yoluna, çevrime, bağlantıya ve çalışma ortamına göre ele alır.
- Göreve özelHareket, yük, çevrim ve ortam birlikte değerlendirilir
- Tek yük yoluMil, gövde ve bağlantılar birlikte ele alınır
- Kayıtlı kabulÖlçü ve sınırlar proje belgesinden alınır
Bu rehberde neler var?
Hidrolik silindir neyi çözer
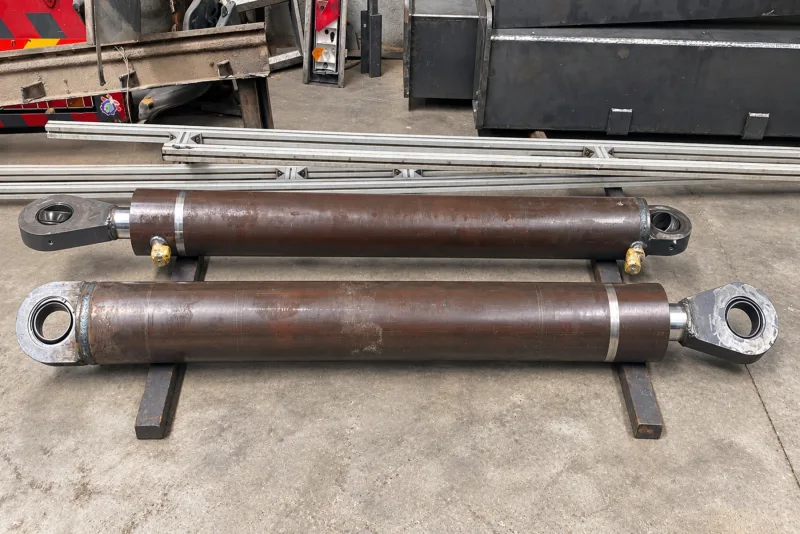
Basınçlı akışkanın enerjisini doğrusal hareket ve kuvvete çevirir; bom, kapak, platform, ayak veya özel makine mekanizmasını iter, çeker ya da konumlandırır. Hidrolik silindir neyi çözer kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: İstenen hareketin yanında yükün değişimi, konum tutma ihtiyacı ve enerji kesildiğindeki davranış tanımlanır. Elde edilen bilgi, hidrolik silindir neyi çözer bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Hidrolik silindir neyi çözer konusunda başlıca hata ve erken hasar yolu şudur: Silindiri yalnız iki nokta arasında hareket eden bağımsız bir parça sanmak, makine yük yolunu ve güvenlik işlevlerini görünmez bırakır. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde hidrolik silindir neyi çözer için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Hidrolik silindir neyi çözer için kabul ve bakım yolu şöyledir: Görev tarifi, hareket krokisi, bağlantılar ve devre şeması aynı proje kaydında karşılaştırılır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. hidrolik silindir neyi çözer atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Görev yük ve hareket profili
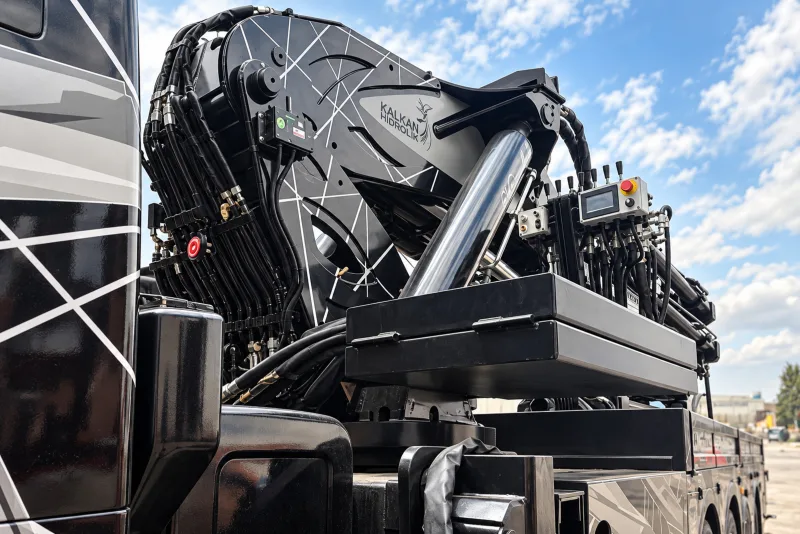
İtme ile çekme yönleri, statik yük kadar hızlanma, durma, darbe ve dış yükün mekanizmayı sürmesi gibi dinamik etkileri de içerir. Görev yük ve hareket profili kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: En zor konum gözle tahmin edilmez; mafsal geometrisi boyunca moment kolu ve kuvvet yönü incelenir. Elde edilen bilgi, görev yük ve hareket profili bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Görev yük ve hareket profili konusunda başlıca hata ve erken hasar yolu şudur: Yalnız nominal yükü esas almak ara konumdaki yüksek kuvveti, basınç tepesini veya burkulma koşulunu kaçırabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde görev yük ve hareket profili için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Görev yük ve hareket profili için kabul ve bakım yolu şöyledir: Hesap girdileri amaçlanan çalışma durumları ve sınır dışı durumlarla birlikte teknik sorumlu tarafından gözden geçirilir. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. görev yük ve hareket profili atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Açık kapalı boy ve strok
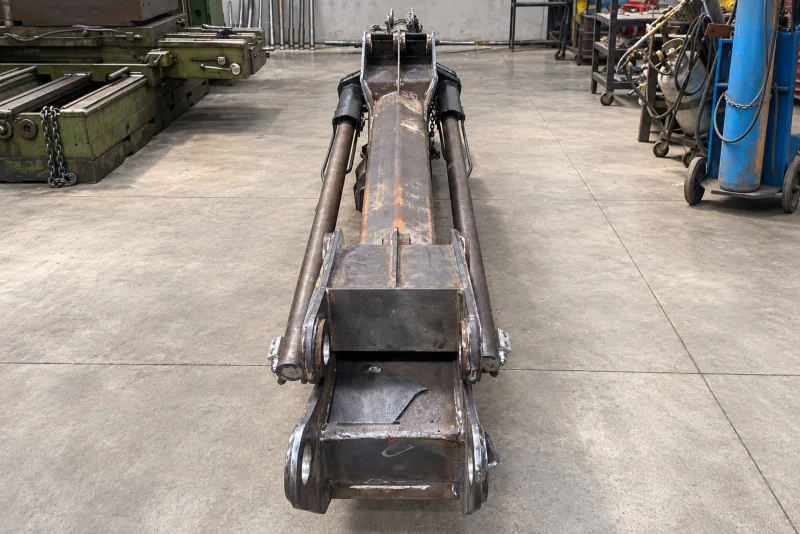
Strok hareket mesafesidir; kapalı ve açık pim merkezi ölçüleri ise silindirin makineye sığıp doğru son konumlara ulaşmasını belirler. Açık kapalı boy ve strok kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Referans noktaları bağlantı merkezlerinden alınır; milin görünen kısmı veya aşınmış eski parçanın mevcut konumu strok kabul edilmez. Elde edilen bilgi, açık kapalı boy ve strok bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Açık kapalı boy ve strok konusunda başlıca hata ve erken hasar yolu şudur: Yanlış referansla ölçüm montajda pimi zorlamaya, mekanik dayanağa vurmaya veya gereken hareketin tamamlanmamasına yol açar. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde açık kapalı boy ve strok için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Açık kapalı boy ve strok için kabul ve bakım yolu şöyledir: Makine üzerindeki iki son konum, engeller, montaj payı ve bağlantı açıları ölçülü krokiyle doğrulanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. açık kapalı boy ve strok atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Kuvvet basınç ve etkin alan
Teorik kuvvet basınç ile etkin piston alanının ilişkisinden doğar; mil tarafındaki alan farkı nedeniyle iki yöndeki sonuç eşit olmayabilir. Kuvvet basınç ve etkin alan kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: İdeal hesabın yanında sürtünme, devre kaybı, mekanik verim, bağlantı açısı ve uygun tasarım payı değerlendirilir. Elde edilen bilgi, kuvvet basınç ve etkin alan bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Kuvvet basınç ve etkin alan konusunda başlıca hata ve erken hasar yolu şudur: Daha fazla kuvvet için basıncı keyfî yükseltmek gövdeyi, mili, kapağı, kaynağı, hortumu ve makine bağlantısını sınır dışına çıkarabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde kuvvet basınç ve etkin alan için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Kuvvet basınç ve etkin alan için kabul ve bakım yolu şöyledir: Basınç ve kuvvet sınırları hesap, bileşen belgeleri, ayar kaydı ve güvenli test yöntemiyle doğrulanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. kuvvet basınç ve etkin alan atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Tek ve çift etkili çalışma
Tek etkili düzende hidrolik enerji bir yönde, çift etkili düzende pistonun iki tarafına yönlendirilerek iki yönde hareket üretir. Tek ve çift etkili çalışma kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Dönüş yükü, hassas hız kontrolü, konum tutma ve güvenli arıza hali düzen seçimini belirler. Elde edilen bilgi, tek ve çift etkili çalışma bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Tek ve çift etkili çalışma konusunda başlıca hata ve erken hasar yolu şudur: Adlandırmayı tek seçim ölçütü yapmak, dış yükün silindiri sürmesini veya enerji kesildiğinde kontrolsüz hareketi gözden kaçırır. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde tek ve çift etkili çalışma için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Tek ve çift etkili çalışma için kabul ve bakım yolu şöyledir: Devre işlevi yük altında güvenli senaryolarla sınanır; valf ve silindir kaçağı gerektiğinde ayrı test edilir. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. tek ve çift etkili çalışma atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Bağlantı uçları ve pimler
Göz, çatal, flanş, muylu veya mafsallı bağlantı silindir kuvvetini makineye aktarırken gereken dönme serbestliğini de sağlamalıdır. Bağlantı uçları ve pimler kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Pim, burç, göz kesiti, kaynak geçişi, kilitleme ve yağlama karşı makine kulaklarıyla birlikte seçilir. Elde edilen bilgi, bağlantı uçları ve pimler bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Bağlantı uçları ve pimler konusunda başlıca hata ve erken hasar yolu şudur: Aşınmış veya ekseni kaçık kulak yeni silindire yan yük bindirir; kalın pimin zorla takılması hizayı düzeltmez. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde bağlantı uçları ve pimler için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Bağlantı uçları ve pimler için kabul ve bakım yolu şöyledir: Pim merkezleri, açıklık, dönme açısı, boşluk ve yüzey durumu montajdan önce ölçülür. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. bağlantı uçları ve pimler atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Yan yük hizalama ve burkulma
Silindir esas olarak kendi ekseni boyunca kuvvet taşır; mekanizma kılavuzluğu ve bağlantı serbestliği yanal etkileri sınırlamalıdır. Yan yük hizalama ve burkulma kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Uzun milde serbest boy, uç koşulu, basma yükü, bağlantı rijitliği ve hareket boyunca değişen geometri birlikte incelenir. Elde edilen bilgi, yan yük hizalama ve burkulma bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Yan yük hizalama ve burkulma konusunda başlıca hata ve erken hasar yolu şudur: Şaseyi silindirle yerine çekmek, pimleri zorlamak veya silindiri kılavuz gibi kullanmak mil eğilmesi ile yatak-conta aşınmasını hızlandırır. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde yan yük hizalama ve burkulma için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Yan yük hizalama ve burkulma için kabul ve bakım yolu şöyledir: Doğrultu, mafsal hareketi ve en olumsuz basma konumu hesap ile montaj kontrolünde ayrı ayrı doğrulanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. yan yük hizalama ve burkulma atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Gövde piston ve kapaklar
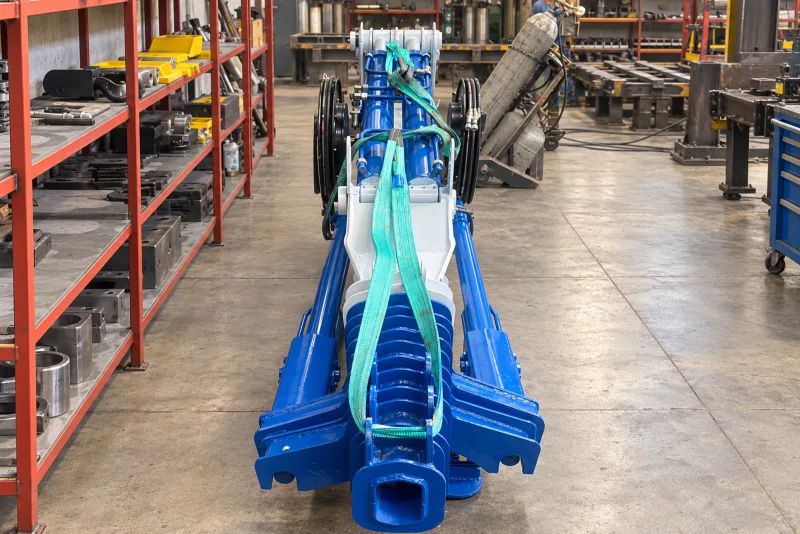
Gövde basıncı taşır ve piston-sızdırmazlık grubuna çalışma yüzeyi sunar; piston hacimleri ayırır, kapaklar yük ile yataklamayı tamamlar. Gövde piston ve kapaklar kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Malzeme, et kalınlığı, iç yüzey, boşluk, kapak yöntemi, port ve yerel bağlantı yükleri beraber ele alınır. Elde edilen bilgi, gövde piston ve kapaklar bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Gövde piston ve kapaklar konusunda başlıca hata ve erken hasar yolu şudur: Dışarıdan düzgün bir boruyu iç yüzey ve malzeme doğrulanmadan kullanmak kaçak, sürtünme veya basınç hasarı doğurabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde gövde piston ve kapaklar için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Gövde piston ve kapaklar için kabul ve bakım yolu şöyledir: Kritik çap, yüzey, geometri ve montaj ölçüleri üretim aşamaları arasında ve son kabulde kayıt altına alınır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. gövde piston ve kapaklar atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Piston mili ve yüzey koruması
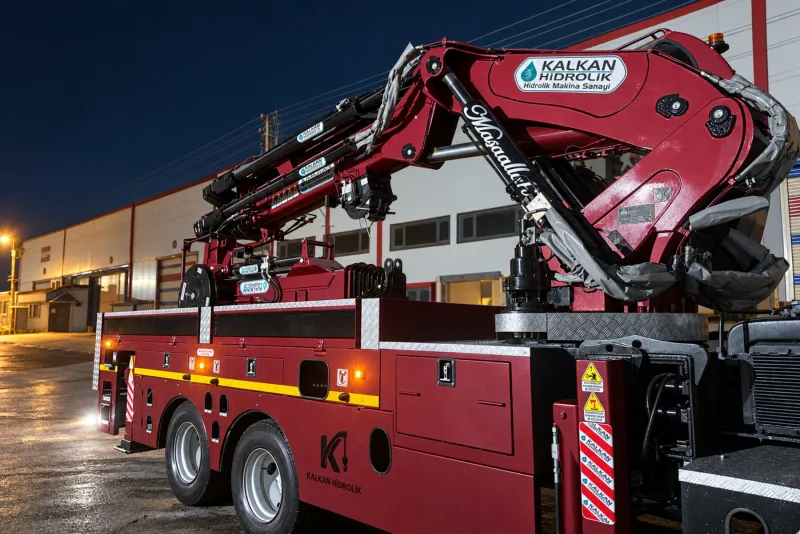
Mil kuvveti dış mekanizmaya taşırken keçe ve yataklardan geçer; doğrultu, yüzey, kaplama ve serbest boy aynı anda önemlidir. Piston mili ve yüzey koruması kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Malzeme ile yüzey işlemi yük, korozyon, hız, dış ortam ve sızdırmazlık üreticisinin gereksinimine göre seçilir. Elde edilen bilgi, piston mili ve yüzey koruması bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Piston mili ve yüzey koruması konusunda başlıca hata ve erken hasar yolu şudur: Çizik mili yalnız parlatmak, pense veya zincirle kavramak ya da açık yüzeye boya-kaynak sıçratmak yeni kaçağın temelini oluşturabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde piston mili ve yüzey koruması için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Piston mili ve yüzey koruması için kabul ve bakım yolu şöyledir: Çap, doğrultu, yüzey ve kaplama bütünlüğü uygun ölçüm yöntemiyle kontrol edilir; taşıma boyunca mil korunur. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. piston mili ve yüzey koruması atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Sızdırmazlık yataklama ve sıyırıcı
Piston contası iç kaçağı, mil keçesi dış kaçağı sınırlar; sıyırıcı kiri azaltır, yataklama metal temasını ve yan yük etkisini yönetir. Sızdırmazlık yataklama ve sıyırıcı kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Akışkan, sıcaklık, hız, basınç değişimi, yüzey, bekleme, kir ve yuva toleransı birlikte seçime girer. Elde edilen bilgi, sızdırmazlık yataklama ve sıyırıcı bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Sızdırmazlık yataklama ve sıyırıcı konusunda başlıca hata ve erken hasar yolu şudur: Renge bakarak conta seçmek veya hasarlı yataklamayı bırakıp yalnız keçeyi yenilemek kısa süreli bir sonuç verebilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde sızdırmazlık yataklama ve sıyırıcı için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Sızdırmazlık yataklama ve sıyırıcı için kabul ve bakım yolu şöyledir: Yuva, kenar, montaj yönü ve yüzey kontrol edilir; temiz aparatla montaj sonrası sızdırmazlık tanımlı koşulda sınanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. sızdırmazlık yataklama ve sıyırıcı atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Akışkan sıcaklık ve temizlik
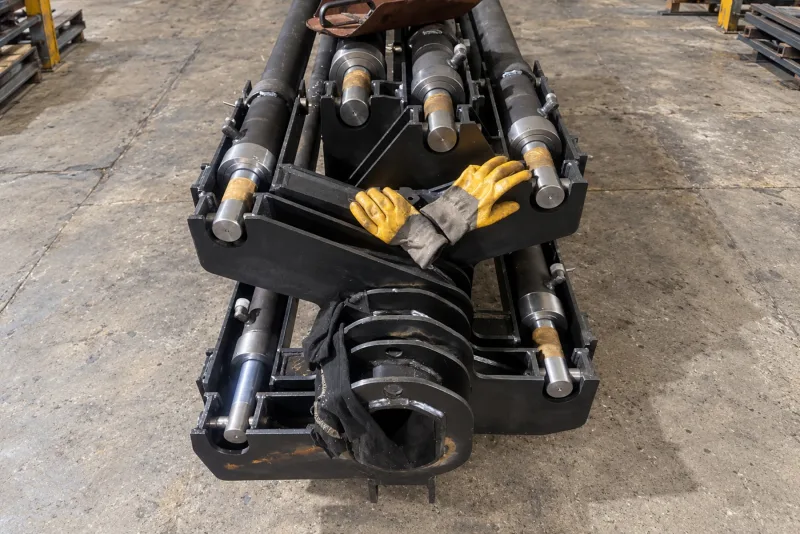
Akışkan enerji taşırken yağlama ve ısı aktarımına katılır; viskozite, su, parçacık ve katkı uyumu silindir davranışını etkiler. Akışkan sıcaklık ve temizlik kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Conta ve boşluk kararı gerçek yağ türü, sıcaklık aralığı, filtreleme ve çevresel kir yüküyle eşleştirilir. Elde edilen bilgi, akışkan sıcaklık ve temizlik bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Akışkan sıcaklık ve temizlik konusunda başlıca hata ve erken hasar yolu şudur: Temiz silindiri kirli hatta bağlamak, açık portu bezle kapatmak veya uyumsuz yağları karıştırmak yeni yüzeyleri hızla aşındırabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde akışkan sıcaklık ve temizlik için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Akışkan sıcaklık ve temizlik için kabul ve bakım yolu şöyledir: Hat, depo, filtre ve numune bulguları değerlendirilir; portlar montaja kadar temiz kapakla korunur. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. akışkan sıcaklık ve temizlik atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Port hortum ve valf uyumu
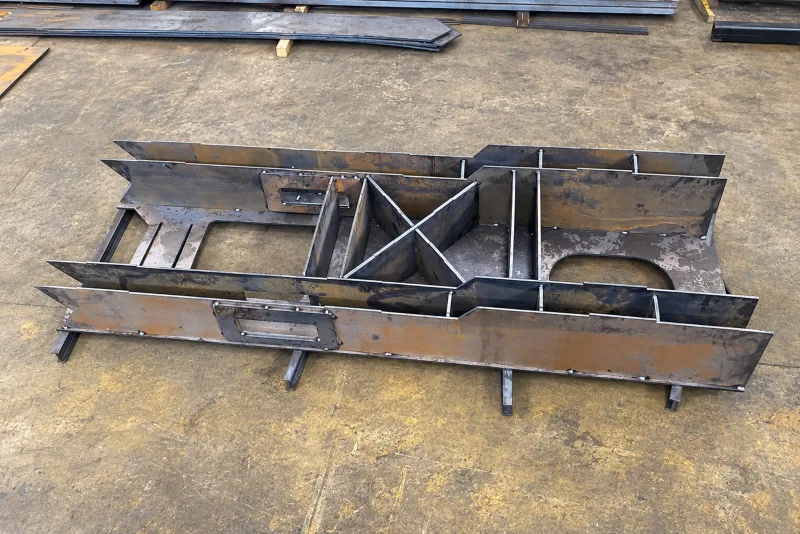
Port tipi, diş, sızdırmazlık yöntemi, yön ve akış geçişi silindirin devreye güvenli bağlanmasını sağlar. Port hortum ve valf uyumu kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Hortum bütün hareket boyunca çekilmeden, sürtmeden, ezilmeden ve sıcak yüzeye değmeden uygun payla yönlendirilir. Elde edilen bilgi, port hortum ve valf uyumu bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Port hortum ve valf uyumu konusunda başlıca hata ve erken hasar yolu şudur: Bağlantıyı zorla vidalamak, aşırı adaptör kullanmak veya yük tutma valfini silindirden uzak ve korumasız bırakmak yeni riskler yaratır. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde port hortum ve valf uyumu için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Port hortum ve valf uyumu için kabul ve bakım yolu şöyledir: Diş standardı, basınç sınıfı, güzergâh, kelepçe, valf yönü ve enerji kesilme davranışı doğrulanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. port hortum ve valf uyumu atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Malzeme kaynak ve işleme
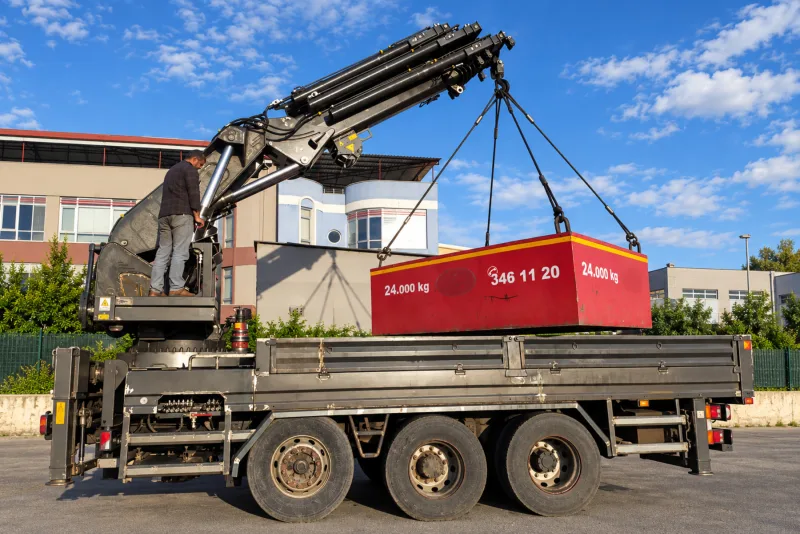
Gövde, mil, piston, kapak ve gözlerin dayanım, işlenebilirlik, kaynaklanabilirlik ve yüzey ihtiyacı birbirinden farklıdır. Malzeme kaynak ve işleme kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Malzeme tanımı yük hesabı, üretim sırası, ısıl etki, bulunabilirlik ve izlenebilir belgeyle birlikte belirlenir. Elde edilen bilgi, malzeme kaynak ve işleme bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Malzeme kaynak ve işleme konusunda başlıca hata ve erken hasar yolu şudur: Kaynak çekmesini veya işleme referansını planlamamak bağlantı merkezini kaçırabilir; sonradan deliği büyütmek gerçek yük yolunu düzeltmez. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde malzeme kaynak ve işleme için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Malzeme kaynak ve işleme için kabul ve bakım yolu şöyledir: Kaynak öncesi hazırlık, ara geometri, son işleme ve gerekli muayeneler onaylı resim ve üretim kaydına bağlanır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. malzeme kaynak ve işleme atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Kabul testi ve kayıt
Kabul; boyut, hareket, sızdırmazlık ve projede tanımlanan basınç davranışının güvenli bir düzende ölçülmesidir. Kabul testi ve kayıt kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Test kapsamı silindir tipi, amaçlanan görev, sözleşme ve uygulanabilir teknik standarda göre belirlenir. Elde edilen bilgi, kabul testi ve kayıt bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Kabul testi ve kayıt konusunda başlıca hata ve erken hasar yolu şudur: Test basıncını keyfî artırmak daha iyi kalite kanıtı değildir; düzenek ve personel için tehlike yaratabilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde kabul testi ve kayıt için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Kabul testi ve kayıt için kabul ve bakım yolu şöyledir: Ölçüm cihazı, akışkan, sıcaklık, süre ve sonuç kaydedilir; makine montajından sonra ayrıca kontrollü devreye alma yapılır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. kabul testi ve kayıt atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Günlük kontrol ve bakım
Mil, kaçak izi, gövde, kaynak, pim kilidi, burç, hortum ve portlar işe başlamadan önce erişilebildiği ölçüde gözden geçirilir. Günlük kontrol ve bakım kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Bakım aralığı takvimle birlikte çevrim, yük, ortam, üretici bilgisi ve arıza geçmişine göre planlanır. Elde edilen bilgi, günlük kontrol ve bakım bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Günlük kontrol ve bakım konusunda başlıca hata ve erken hasar yolu şudur: Takılma, sıçrama, ses veya sürüklenmeyi basıncı artırarak bastırmak erken uyarıyı ağır hasara dönüştürebilir. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde günlük kontrol ve bakım için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Günlük kontrol ve bakım için kabul ve bakım yolu şöyledir: Bulgunun konumu ve koşulu kaydedilir; yük güvenle desteklenmeden ve hapsolmuş basınç giderilmeden müdahale edilmez. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. günlük kontrol ve bakım atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Arıza teşhisi ve kök neden
Dış kaçak, konum kaçırma, yavaşlık, ısınma ve mil eğilmesi farklı mekanik veya hidrolik nedenlerden doğabilir. Arıza teşhisi ve kök neden kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Teşhis görsel bulgudan başlayıp bağlantı, mekanik serbestlik, akışkan, valf, basınç ve silindir içi kaçak ayrımına ilerler. Elde edilen bilgi, arıza teşhisi ve kök neden bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Arıza teşhisi ve kök neden konusunda başlıca hata ve erken hasar yolu şudur: Tek belirtiyle conta, pompa veya silindiri suçlamak gereksiz parça değişimine ve asıl sorunun sürmesine yol açar. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde arıza teşhisi ve kök neden için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Arıza teşhisi ve kök neden için kabul ve bakım yolu şöyledir: Güvenli test planı olası nedenleri sırayla eler; ölçüm noktası ile yük ve sıcaklık koşulu rapora yazılır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. arıza teşhisi ve kök neden atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Yenileme ve ikinci kullanım
Eski silindir; mil, gövde içi, piston, kapak, yuva, diş, kaynak ve gözler söküm sonrası ölçülerek değerlendirilir. Yenileme ve ikinci kullanım kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Onarımın yüzey, doğrultu ve ölçüyü koruyup korumadığı yeni parça seçeneği ve görev değeriyle karşılaştırılır. Elde edilen bilgi, yenileme ve ikinci kullanım bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Yenileme ve ikinci kullanım konusunda başlıca hata ve erken hasar yolu şudur: Strok uzatmak, çap büyütmek veya bağlantı değiştirmek bakım değil, sistemi etkileyen mühendislik revizyonudur. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde yenileme ve ikinci kullanım için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Yenileme ve ikinci kullanım için kabul ve bakım yolu şöyledir: Yenilenen parça kabul testinden geçer; değişen parçalar, ölçüler ve yeni kullanım sınırı kayıt altına alınır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. yenileme ve ikinci kullanım atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Mevzuat ve teknik çerçeve
Silindir çoğu zaman daha büyük bir makinenin bileşenidir; uygulanacak kurallar makinenin amacı, pazarı ve riskleriyle belirlenir. Türkiye'de kullanım aşaması için İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği ilgili çerçeveyi verir. Mevzuat ve teknik çerçeve kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: ISO 4413:2010 sistem güvenliğini, ISO 10100:2020 kabul testini, ISO 6099:2018 bağlantı tanımlamasını, ISO 5597:2018 belirli conta yuvalarını farklı kapsamlarla ele alır. Elde edilen bilgi, mevzuat ve teknik çerçeve bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Mevzuat ve teknik çerçeve konusunda başlıca hata ve erken hasar yolu şudur: Bir standardın adını anmak belirli ürün için sertifika, uygunluk veya sabit kontrol aralığı kanıtlamaz. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde mevzuat ve teknik çerçeve için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Mevzuat ve teknik çerçeve için kabul ve bakım yolu şöyledir: Güncel baskı, kapsam, müşteri şartnamesi ve makine ürün standardı proje başında doğrulanır; sorumluluk sınırı teklifte yazılır. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. mevzuat ve teknik çerçeve atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
Teklif dosyası ve teslim kapsamı
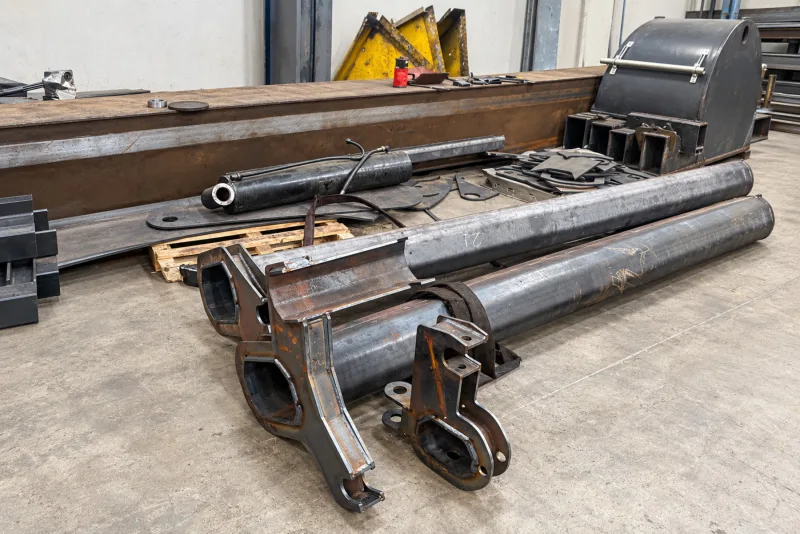
Teklif; görev, arıza, makine fotoğrafları, hareket krokisi, açık-kapalı ölçü, bağlantı, port, akışkan, devre, çevrim ve ortam verisine dayanır. Teklif dosyası ve teslim kapsamı kararı yalnız parçanın dış görünüşüyle verilemez. Bu başlıkta kuvvetin yönü, hareketin başlangıç ve bitişi, mekanizmanın kılavuzluğu ile devrenin cevabı birlikte okunur. Seçimde temel yaklaşım şudur: Test, belge, boya, hortum-valf, makine montajı, devreye alma ve eğitim dahil-hariç listesinde ayrı gösterilir. Elde edilen bilgi, teklif dosyası ve teslim kapsamı bakımından açık-kapalı konum, çevrim, akışkan, ortam ve bakım imkânıyla karşılaştırılır. Teknik tarif gerçek bağlantıları ve güvenli durma biçimini açıklar; eksik veri varsa varsayım gizlenmeden doğrulanacak madde olarak teklif kapsamına yazılır.
Risk ve erken belirti
Teklif dosyası ve teslim kapsamı konusunda başlıca hata ve erken hasar yolu şudur: Eksik veri varken sabit fiyat, süre, çap, strok veya basınç vaat etmek karşılaştırılamayan ve riskli bir kapsam oluşturur. Bu başlıktaki uygunsuzluk sızdırmazlık elemanının yanında mil yüzeyini, yataklamayı, gövdeyi, bağlantı gözlerini veya karşı kulakları etkileyebilir. Belirti görüldüğünde teklif dosyası ve teslim kapsamı için basınç ayarını artırmak, pimi zorlamak ya da yalnız contayı değiştirmek kök nedeni örtebilir. Sistem güvenli konuma alınır; hapsolmuş enerji ile dış yük kontrol edilir ve bulgunun oluştuğu konum, sıcaklık ve yük kaydedilir. İnceleme olası nedenleri kontrollü deneylerle ayırır.
Doğrulama ve kayıt
Teklif dosyası ve teslim kapsamı için kabul ve bakım yolu şöyledir: Varsayımlar müşteri onayına açılır; teslimde son teknik resim, ürün kimliği, test ve bakım bilgisi tanımlı paketle verilir. Bu doğrulamanın sonucu yalnız 'çalıştı' ifadesiyle bırakılmaz; referans ölçüler, gözlem koşulu, ölçüm aracı, değiştirilen parçalar ve kabul kararı kayda geçirilir. teklif dosyası ve teslim kapsamı atölyede uygun bulunsa bile makinedeki düşük riskli ilk harekette hortum güzergâhı, pim kilitleri, kaçak, hareket yönü ve son konum davranışı yeniden görülür. Bu başlığa ait kesin sınırlar proje belgesi ile uygulanabilir teknik kaynaktan alınır; fotoğraftan veya başka makinenin etiketinden değer türetilmez.
| Girdi | Neyi belirler |
|---|---|
| Hareket mesafesi | Silindir geometrisi ve strok ihtiyacı |
| Yük ve yön | Kuvvet ile bağlantı düzeni |
| Çalışma çevrimi | Isınma, aşınma ve sızdırmazlık seçimi |
| Ortam | Yüzey ve koruma yaklaşımı |
| Hidrolik devre | Bağlantı ve çalışma uyumu |
Teknik terimler
| Terim | Ne anlama gelir? |
|---|---|
| Strok | Milin iki tanımlı son konum arasındaki hareketi. |
| Kapalı boy | Geri konumda bağlantı merkezleri arasındaki ölçü. |
| Etkin alan | Basıncın kuvvet üretmek için etkidiği piston yüzeyi. |
| Piston mili | Kuvveti dış mekanizmaya aktaran hareketli eleman. |
| Yataklama | Mil ve piston eksenini destekleyen elemanlar. |
| Sıyırıcı | Dış kirin gövdeye taşınmasını azaltan parça. |
| İç kaçak | Akışkanın piston hacimleri arasındaki istenmeyen geçişi. |
| Yan yük | Silindir ekseni dışındaki kuvvet bileşeni. |
| Burkulma | Basma altındaki uzun elemanın kararlılık kaybı. |
| Yastıklama | Son konuma yaklaşırken hareket enerjisini azaltma düzeni. |
| Yük tutma | Dış yükün kontrolsüz hareketini önleyen devre işlevi. |
| Kabul testi | Tanımlı ölçütlerin kayıtlı sınaması. |
Sık sorulan sorular
Standart ölçü listesi var mı?
Bu sayfa göreve özel imalatı anlatır. Bazı ailelerde standart montaj boyutları bulunsa da görev, açık-kapalı boy, strok, bağlantı, devre ve ortam eşleşmeden yalnız katalog ölçüsüyle uygunluk kararı verilmez.
Çap ve strok nasıl belirlenir?
Strok makine hareketinden; çap kuvvet, basınç ve görev koşullarından çıkarılır. Mil için serbest boy, burkulma, yan yük ve bağlantılar ayrıca incelenir; proje verisi olmadan sayı verilmez.
Eski silindire göre üretim yapılabilir mi?
Eski parça ölçü kaynağıdır fakat aşınmış veya daha önce değiştirilmiş olabilir. Görev, makine pim merkezleri, açık-kapalı boy, devre ve arıza geçmişi de doğrulanır.
Basınç artırılarak kuvvet yükseltilebilir mi?
Basınç artışı gövde, mil, kapak, kaynak, bağlantı, hortum, valf ve makineyi birlikte etkiler. Ayar ancak bütün sistem hesabı ve bileşen sınırları doğrulandıktan sonra değiştirilebilir.
Tek etkili ile çift etkili farkı nedir?
Tek etkili düzende basınç bir yönde, çift etkili düzende iki yönde hareket üretir. Seçim yük yönü, dönüş, konum tutma, hız kontrolü ve güvenli arıza haline bağlıdır.
Silindir neden yağ kaçırır?
Mil hasarı, yatak aşınması, yan yük, kir, yanlış conta-yuva, sıcaklık, basınç tepesi veya montaj hasarı neden olabilir. Kök neden giderilmeden yalnız conta değişimi kalıcı olmayabilir.
Yük altında neden konum kaçırır?
Piston iç kaçağı yanında kumanda veya yük tutma valfi, hatlar, sıcaklık ve dış yük etkili olabilir. Güvenli testte devre ile silindirin davranışı ayrılır.
Piston mili neden eğilir?
Burkulma, yan yük, eksen kaçıklığı, aşınmış pim, mekanik sıkışma veya darbe etkili olabilir. Yalnız daha kalın mil seçmek kök nedeni çözmeyebilir.
Hangi conta seçilmelidir?
Akışkan, sıcaklık, basınç, hız, çevrim, yüzey, boşluk, kir ve dış ortam birlikte değerlendirilir. Renk veya eski contanın görünüşü yeterli tanım değildir.
Yalnız conta değişimi ne zaman yetersizdir?
Mil veya gövde hasarlı, yatak boşalmış, yuva bozulmuş, bağlantı kaçık ya da devrede sıcaklık-basınç sorunu varsa yeni conta kısa sürede yeniden bozulabilir.
Kabul testinde neler kontrol edilir?
Sözleşmeye göre boyut, strok, bağlantı yönü, hareket, dış sızdırmazlık ve gerekli ise iç kaçak ile tanımlı basınç davranışı güvenli düzende kaydedilir.
Silindir güvenle nasıl sökülür?
Yük mekanik desteklenir, enerjiler ayrılır ve hapsolmuş basınç güvenle giderilir. Hatlar işaretlenir, portlar kapatılır ve parça uygun kaldırma düzeniyle tutulur.
Hidrolik silindir yenilenebilir mi?
Mil, gövde, piston, kapak, yuva, diş, kaynak ve gözler ölçüldükten sonra karar verilir. Yenilenen ürün de kabul testinden geçirilir ve parçalar kaydedilir.
Fiyat ve süre neden sabit değil?
Görev, ölçü, malzeme, yüzey, bağlantı, sızdırmazlık, işleme, test, belge ve montaj kapsamı değişir. Veriler netleşmeden sabit rakam gerçek teslimi göstermez.
Teklif için ne göndermeliyim?
Görev ve arıza tarifi, fotoğraflar, strok, açık-kapalı ölçü, bağlantı ve portlar, yük yönü, çevrim, akışkan, devre, sıcaklık, ortam ile test-montaj kapsamı gerekir.
İçerik; ürün seçimi, imalat ve bakım görüşmelerinde kullanılmak üzere teknik ekip tarafından hazırlanmıştır.